Správy

Sprievodca identifikáciou defektu povrchu cievky valcovaného za studena: Od klasifikácie defektu k akceptačnému úsudku

2026-10-26 0 Nechajte mi správu

Za studena valcované zvitky NatureSteelsú široko používané v priemysle domácich spotrebičov, automobilovom priemysle a lisovaní hardvéru. Hlavný rozdiel oproti zvitkom valcovaným za tepla spočíva v povrchu plechu: pásy valcované za tepla majú šupiny, drsné povrchy a veľké rozmerové tolerancie; Pásy valcované za studena prechádzajú viacnásobným valcovaním pri izbovej teplote, čím sa získajú čisté, hladké povrchy a presné rozmery.


Povrchové chyby predstavujú kritické nebezpečenstvo pre zvitky valcované za studena. Stopy po kotúčoch, škrabance, žltkasté škvrny, zablokovanie cievky a iné defekty môžu v miernych prípadoch viesť k odmietnutiu lisovaného dielu a kráterom od farby alebo v závažných prípadoch k odmietnutiu celej šarže. Niektoré chyby zostávajú pri dodaní skryté a objavia sa až počas razenia, čo môže ľahko vyvolať spory o zodpovednosť.


Tento dokument pomáha používateľom identifikovať chyby, sledovať zodpovedajúce výrobné procesy, posudzovať kvalitu podľa noriem a implementovať preventívne kontroly od výrobných liniek až po balenie pre námornú prepravu. Slúži ako referencia pre pracovníkov obstarávania, inšpektorov kvality a príslušných inžinierov.


I. Prečo kvalita povrchu priamo určuje vašu výťažnosť lisovania


Kvalita povrchu nie je len estetický problém; jeho dopady sa šíria nadol celým výrobným reťazcom.


Prvá fáza: Pečiatkovanie. Úlomky (vnútorné inklúzie odkryté na povrchu) pôsobia ako iniciačné body pre praskanie razením. Okrajové mikrotrhliny sa pri hlbokom ťahaní šíria do zlomov. Zvlnené plechy so slabou rovinnosťou spôsobujú nestabilné umiestnenie vo vnútri lisovníc a vedú k netolerovaným rozmerom dielov.


Druhá fáza: Povlakovanie a galvanické pokovovanie. Zvyškový olej spôsobuje krátery po farbe a dierky po elektroforéze. Stopy a škrabance po valcoch sa po galvanizácii zväčšia do viditeľného škvrnitosti. Oxidový odtieň (žltkasté škvrny) priamo zhoršuje priľnavosť pre smaltovanie a farebný náter.


Tretia etapa: Po predaji. V prípade komponentov dôležitých pre vzhľad, ako sú panely domácich spotrebičov a vnútorné panely automobilov, majú povrchové chyby priamo za následok reklamáciu vzhľadu hotového výrobku. V tejto fáze straty presahujú rámec jednej šarže hárkov až po náklady na hotové výrobky a harmonogramy dodávok.


Preto v priemysle prevláda konsenzus: trieda ocele a hrúbka určujú spodnú hranicu výkonu pre zvitky valcované za studena, zatiaľ čo kvalita povrchu stanovuje hornú hranicu pre hotové výrobky. Jasné špecifikovanie akosti povrchu v čase zadania objednávky je oveľa efektívnejšie z hľadiska nákladov ako post-facto spory.

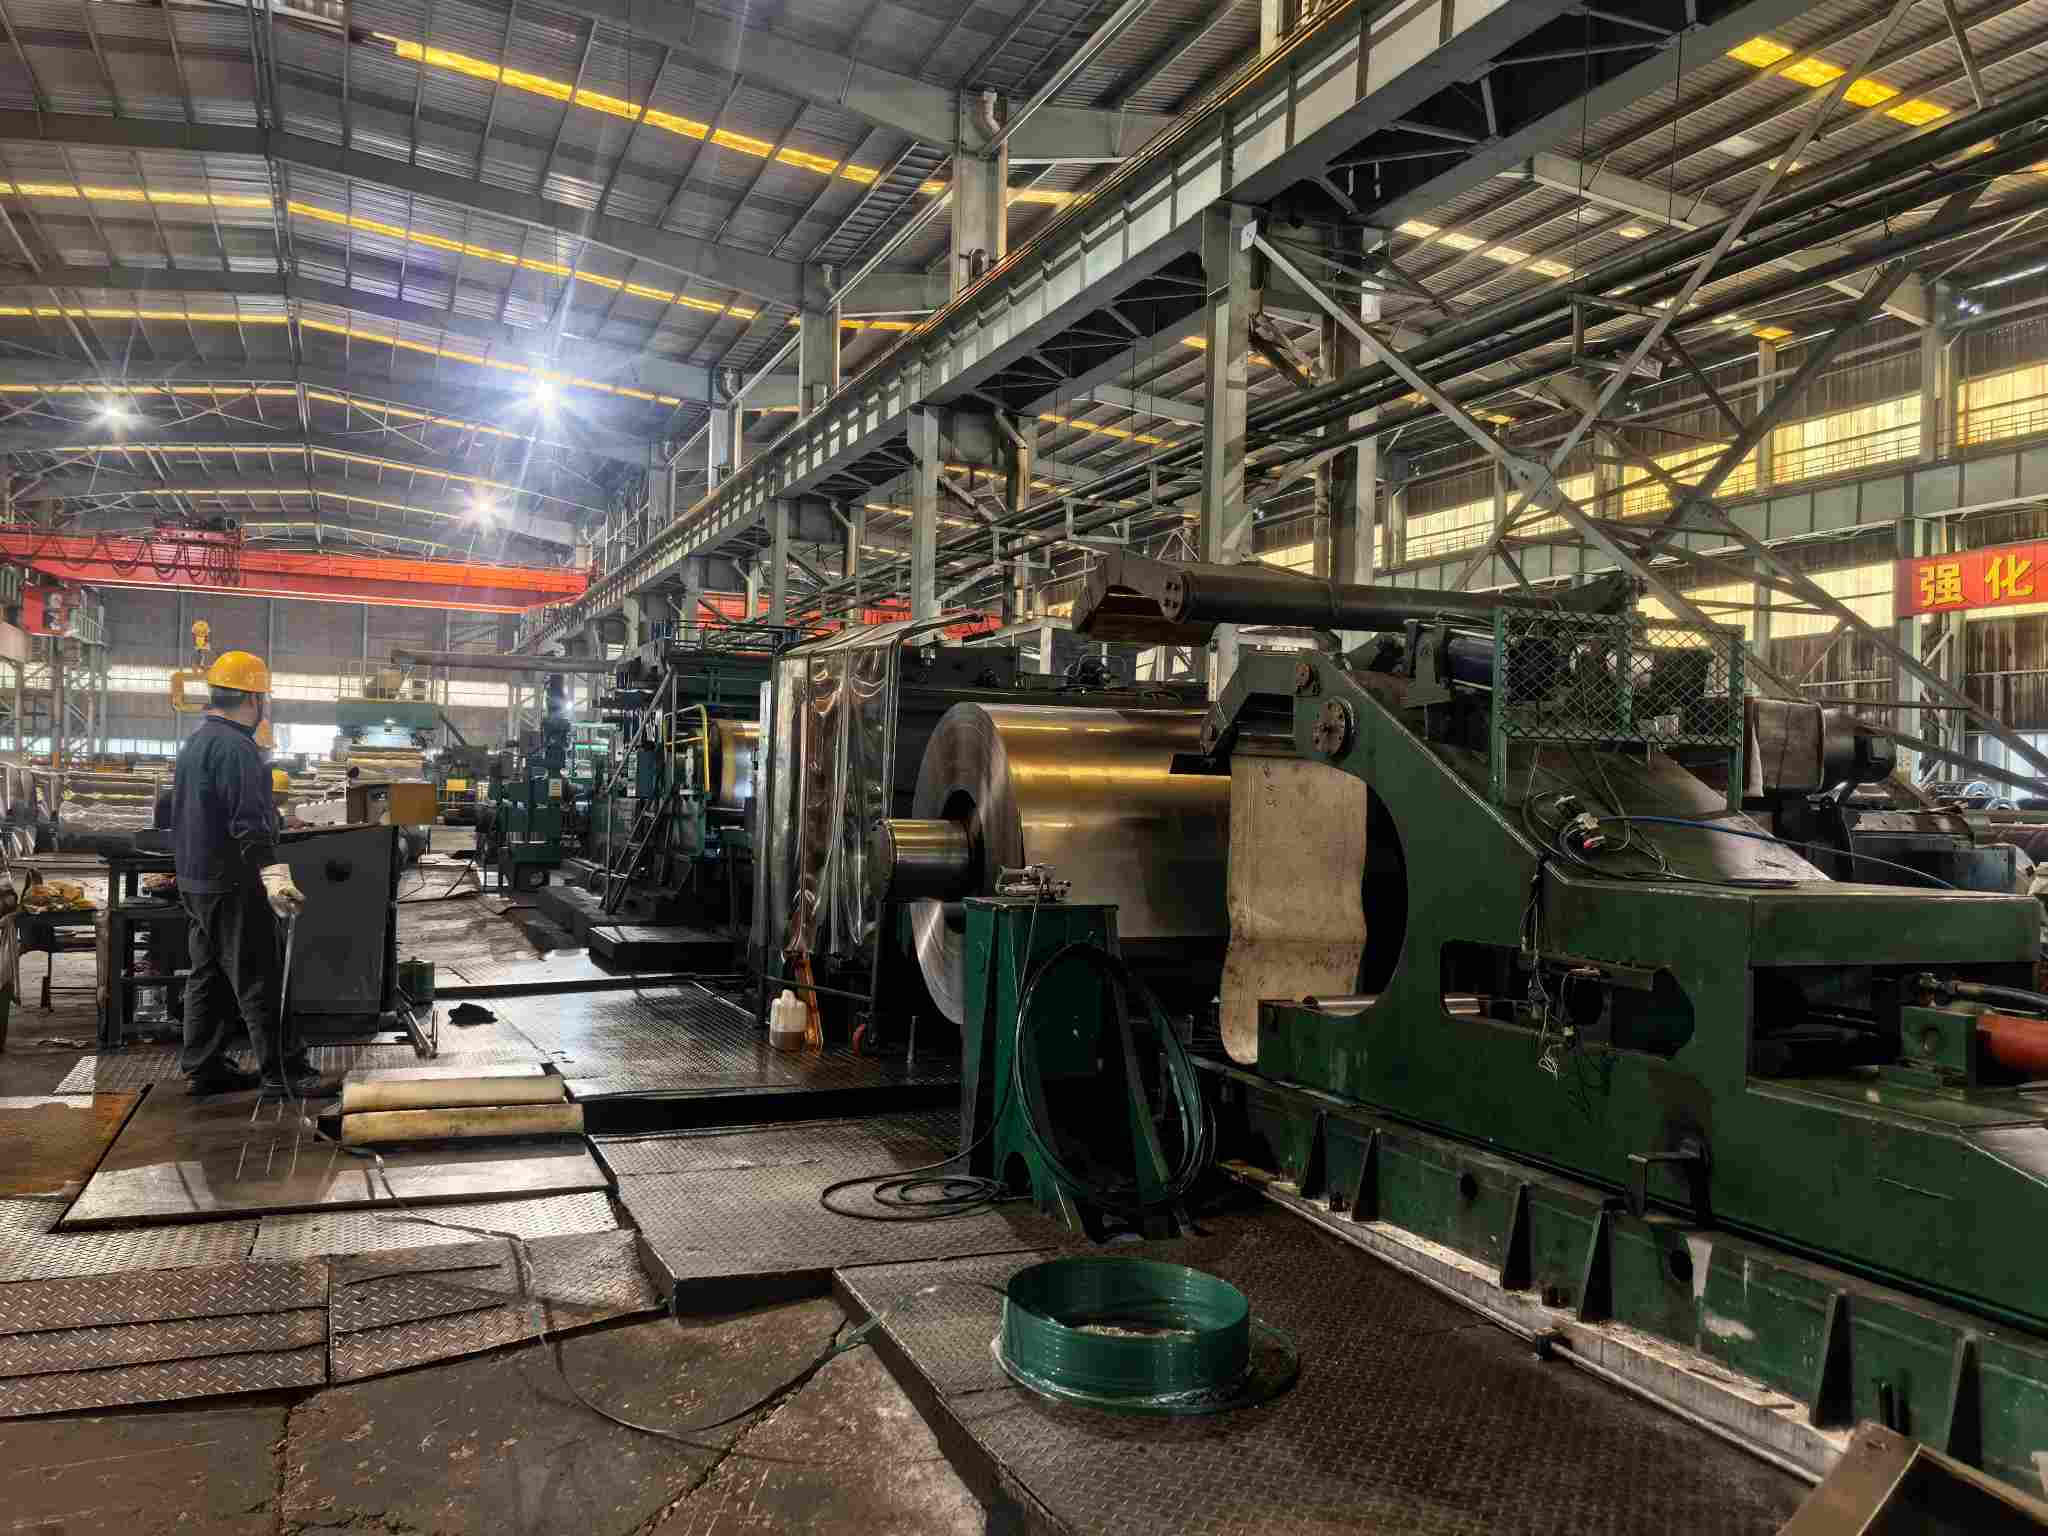
Cold rolling mill workshop

II. Spoločná klasifikácia povrchových defektov pre zvitky valcované za studena


Poruchy sú zoskupené podľa výrobného štádia, z ktorého pochádzajú: chyby spôsobené procesom valcovania, chyby spôsobené procesmi žíhania a morenia a chyby spôsobené počas skladovania a prepravy. Táto klasifikácia umožňuje priame spätné sledovanie zodpovedných procesov pri pozorovaní defektov.


Každá chyba je opísaná v jednotnom formáte: Charakteristiky vzhľadu → Príčiny → Následky po prúde → Referenčné akceptačné kritériá.


2.1 Chyby zavedené v procese valcovania


Trhanie hrán


  •  Vzhľad: Nepretržité alebo prerušované praskliny na okrajoch oceľových plechov alebo pásov, siahajúce od malých ostrapovitých prvkov až po zubaté, rozširujúce sa zlomeniny v závažných prípadoch.
  •  Príčiny: Okrajový kov podlieha trojosovému namáhaniu počas valcovania a prekračuje limity ťažnosti materiálu. Bežne prispievajúce faktory zahŕňajú chyby prichádzajúcej hrany, vtlačený okraj hrany, nesprávne rozloženie redukcie priechodu a nadmerné napätie pri valcovaní.
  •  Následky: Trhliny sa šíria počas rezania; lomy vznikajú od hrán počas lisovania, vďaka čomu sú hlboko ťahané diely priamo nevhodné na použitie.
  •  Posudok: Trhliny sú podľa noriem definované ako chyby poškodzujúce prevádzku a nie sú povolené. Drobné otrepy hrán môžu byť podmienečne akceptované, ak sú po rozrezaní úplne odstránené.


Zvlnenie / spona


  •  Vzhľad: Nerovné povrchy listov vykazujúce zvlnené profily alebo skrútenie okrajov/stredných oblastí v podmienkach voľného stavu.
  •  Príčiny: Nesprávne nastavenie koruny valca, nerovnomerná teplota valca spôsobujúca "tepelnú korunu", veľká prichádzajúca odchýlka priečnej hrúbky a kolísavé napätie valcovania.
  •  Dopady: Odchýlka podávania na automatických lisovacích linkách. Ak zvlnenie pochádza z chýb doskového systému, zvyškové napätie spôsobí spätné pruženie aj po vyrovnaní.
  •  Posudok: Tolerancie rovinnosti sú výslovne uvedené v normách. Menšie zvlnenie je možné odstrániť vyrovnaním; nezhodné časti, ktorých zvlnenie zostáva po vyrovnaní mimo tolerancie, sa považujú za nevyhovujúce.


Roll Marks


  •  Vzhľad: Periodické vrúbky na povrchu plechu, s rozostupmi zodpovedajúcimi obvodu kotúča. Táto funkcia odlišuje stopy po rolovaní od škrabancov.
  •  Príčiny: Preliačiny na povrchu valcov alebo priľnuté cudzie látky (úlomky vodného kameňa, olejový kal), ktoré prenášajú tlakové odtlačky na povrchy plechov.
  •  Dôsledky: Priame chyby vzhľadu pre diely kozmetickej kvality; koncentrácia napätia v priehlbinách počas razenia.
  •  Posúdenie: V závislosti od špecifikovaných tried povrchu. Pre triedu FB sú podľa vnútroštátnych noriem povolené menšie značky naklonenia. V prípade triedy FC musí byť strana lepšej kvality bez vizuálne zjavných chýb. Odlišné periodické značky valcovania s viditeľnou hĺbkou sa považujú za nevyhovujúce pre stupeň FC/FD.


Škrabance


  •  Vzhľad: Neperiodické, smerové lineárne jazvy s viditeľným ťahom pri dotyku rukou.
  •  Príčiny: Tvrdé cudzie látky priľnuté na valčekových stoloch, vodiacich doskách alebo vodiacich valcoch; kĺzanie medzi vrstvami spôsobené nestabilným navíjacím napätím.
  •  Následky: Škrabance presahujúce určitú hĺbku sa stávajú iniciačnými miestami pre praskanie razením a spôsobujú odmietnutie vzhľadovo orientovaných častí.
  •  Posudok: Kritériá sú v súlade s kritériami pre rolovacie značky, implementované podľa doložiek o kvalite povrchu. Bežná prax v odvetví: menšie škrabance s hĺbkou nepresahujúcou polovicu tolerancie hrúbky môžu byť dohodnuté na základe zmluvných dohôd.


#### Odchýlka hrúbky pozdĺž pásu


  •  Vzhľad: Voľným okom sotva viditeľný, prejavuje sa nekonzistentnou hrúbkou v rôznych polohách jedného listu.
  •  Príčiny: Oneskorená odozva systémov Automatic Gauge Control (AGC), prichádzajúce kolísanie hrúbky a odchýlky v nastaveniach valivej sily.
  •  Nárazy: Nerovnomerná hrúbka steny lisovaných dielov; kolísanie hrúbky zhoršuje stabilitu podávania a tvarovania pre automatizované výrobné linky.
  •  Posúdenie: Merané hrúbkomermi oproti štandardným tabuľkám tolerancie hrúbky. Poznámka: Tolerančné tabuľky sú rozdelené podľa nominálnej hrúbky a šírky namiesto prijatia univerzálnej jedinej hodnoty.


Slivers


  •  Vzhľad: Predĺžené striebristo-svetlé alebo tmavé pruhy rôznej dĺžky, väčšinou sa vyskytujúce na hlavách cievok, chvostoch cievok alebo miestnych zónach.
  •  Príčiny: Nekovové inklúzie v oceli (napr. oxid hlinitý) sa počas valcovania predlžujú a nakoniec sa odkryjú na povrchoch.
  •  Nárazy: Hlavný iniciačný zdroj praskania počas hlbokého ťahania. Oveľa nebezpečnejšie ako bežné škrabance predstavujú črepiny povrchové prejavy vnútorných materiálových chýb.
  •  Posudok: Inklúzie sú podľa noriem klasifikované ako škodlivé chyby a nie sú povolené. Miestne triesky vo všeobecnosti poukazujú na metalurgické problémy a problémy s kontinuálnym odlievaním a bežne sa považujú za nevyhovujúce.


 2.2 Chyby spôsobené procesmi žíhania a morenia


#### Žltkasté sfarbenie / Oxidový odtieň


  •  Vzhľad: Lokálne žltkasto-hnedé sfarbenie na povrchu plechu; v závažných prípadoch úplný farebný rozdiel.
  •  Príčiny: Karbonizácia zvyškového oleja po žíhaní; nedostatočná kontrola rosného bodu ochrannej atmosféry pece (zmesi vodíka/dusíka a vodíka), čo vedie k miernej oxidácii.
  •  Následky: Vážne zhoršenie priľnavosti pre smaltovanie, farebné nanášanie a maľovanie; farebný rozdiel priamo diskvalifikuje diely so vzhľadom.
  •  Posudok: Odtieň drobného oxidu je povolený pre triedu FB. Stupeň FC/FD kladie požiadavky na farebný rozdiel a priľnavosť; výskyt má za následok nesúlad. Správne prevádzkované lesklé žíhacie pece s vodíkovou ochranou nesmú vytvárať výrazné žltkasté škvrny.


Blokovanie cievky


  •  Vzhľad: Lokálna medzivrstvová priľnavosť zabraňujúca odvíjaniu; roztrhané alebo lepkavé stopy ostávajú na povrchoch plechov, kde sú priľnuté vrstvy odtrhnuté.
  •  Príčiny: Nadmerná teplota žíhania, vysoké navíjacie napätie, lokalizovaný koncentrovaný tlak zo zlého tvaru dosky; extrémne hladké povrchy ešte viac zhoršujú lepenie.
  •  Následky: Veľké súvislé povrchové plochy sú poškodené v miestach adhézie-trhnutia.
  •  Posúdenie: Poškodenie adhézie-trhnutie predstavuje výraznú nezhodnú chybu. Tento problém klasického procesu žíhania sa zvyčajne pripisuje nesprávnemu nastaveniu parametrov žíhania.


Preparovacie jamy


  •  Vzhľad: Matné povrchy listov pokryté hustými jemnými vrúbkami a vykazujúce drsný hmatový pocit.
  •  Príčiny: Príliš vysoká teplota kyslého kúpeľa, nesprávna koncentrácia kyseliny alebo predĺžený čas ponorenia v moriacich sekciách, čo vedie k nadmernej korózii železného substrátu.
  •  Následky: Prekročená drsnosť povrchu zhoršuje priľnavosť náteru; zníženie hrúbky materiálu v ťažkých prípadoch.
  •  Posudok: Menšie jamky môžu byť povolené pre nižšie triedy povrchu bez poškodenia tvarovania. Jamy sú zakázané pre Grade FC/FD.


Lüders Lines / Stretcher Strain


  •  Vzhľad: Zvlnené pásové sklzové značky vznikajúce na lisovaných povrchoch komponentov.
  •  Poznámka: Toto je skôr vlastnosť materiálu ako chyba. Nízkouhlíkové ocele, ako sú DC01 a SPCC, sa vyznačujú medzou prieťažnosti a nerovnomerná deformácia počas lisovania vytvára Lüdersove línie. Oceliarne eliminujú plató výnosov prostredníctvom povrchového valcovania s malým znížením.
  •  Kľúčový bod: Účinnosť skinpassu sa časom skladovania znižuje. Prirodzené starnutie znovu zavádza výnosové plošiny. Normy špecifikujú záručné doby: EN 10130 garantuje, že do šiestich mesiacov po skin-pass pre DC05 nebudú žiadne Lüdersove línie; DC06/DC07 poskytujú neobmedzené záruky. GB/T 5213 rozlišuje lehoty podľa kvality povrchu: približne tri mesiace pre vysokokvalitné povrchy (FC/FD) a približne šesť mesiacov pre všeobecné akosti (presné hodnoty nájdete v pôvodných normách a zmluvách).
  •  Posudok: Línie Lüders vznikajúce pri nadmernom skladovaní sa vo všeobecnosti neklasifikujú ako kvalitatívne chyby. Odberatelia musia pri zadávaní objednávky špecifikovať doby skladovania a postupy zásob „prvý dnu, prvý von“.


Olejový zvyšok


  •  Vzhľad: Nerovnomerné olejové filmy na povrchoch plechov, prejavujúce sa ako pruhy alebo škvrny nahromadené v oleji.
  •  Príčiny: Nedostatočný výkon sekcií elektrolytického odmasťovania alebo nekontrolovaná aplikácia oleja po povrchovom valcovaní.
  •  Nárazy: Maľovacie krátery a elektroforézne dierky; nadmerný olejový film zhoršuje zvárací výkon.
  •  Posudok: Normy bežne špecifikujú produkty dodávané s olejom s olejovým filmom odstrániteľným alkalickým čistením. Nesúlad sa týka prípadov, keď nerovnomerný zvyškový olej spôsobí poruchy následného procesu.


2.3 Závady vzniknuté počas skladovania a prepravy (zóna s vysokou zodpovednosťou)


Vodná škvrna hrdza


  •  Vzhľad: Svetložlté až tmavohnedé hrdzavé škvrny vznikajúce väčšinou z povrchov alebo hrán plechov; často pozorované pri námornej nákladnej doprave.
  •  Príčiny: Skondenzovaná vlhkosť z potenia nádoby v dôsledku rozdielov teplôt a vlhkosti, sprej z morskej soli; holé zvitky bez nehrdzavejúceho obalu alebo poškodeného obalu.
  •  Následky: Pľuzgiere farby na zhrdzavených miestach; downgrade plnej cievky v závažných prípadoch.
  •  Rozsudok: Jedna z najčastejších chýb. Zodpovednosť je určená tromi faktormi: ① Farba hrdze: čerstvá hrdza vyzerá jasne žltá / oranžovo-červená; stará hrdza sa zmení na tmavohnedú alebo dokonca čiernu. ② Integrita balenia: podmienky antikorózneho papiera, plastových fólií a chráničov hrán. ③ Časová os: porovnanie medzi dátumami výroby/aplikácie oleja a dátumami doručenia so štandardnými obdobiami antikoróznej platnosti (vnútroštátne normy špecifikujú šesťmesačnú antikoróznu platnosť od výroby pre cievky dodávané s olejom za normálnych podmienok skladovania a prepravy). Ak dôjde ku korózii na neporušenom obale v rámci antikoróznej platnosti, zodpovednosť nesie dodávatelia. Poškodený obal alebo expirované skladovanie prenášajú zodpovednosť na kupujúceho.


Manipulácia s Dents


  •  Vzhľad: Lokálne vrúbky alebo nárazové modriny, sústredené väčšinou na vonkajšie obaly cievok a kontaktné body kladkostroja.
  •  Príčiny: Nesprávne zdvíhanie, stlačenie stohovania a nedostatočné zaistenie počas prepravy.
  •  Posudok: Lokálne preliačiny vonkajšieho obalu možno podmienečne akceptovať po odstránení postihnutých obalov bez poškodenia funkcie. Rozsiahle priehlbiny spôsobujú, že cievky nie sú prispôsobené.


Teleskopická / Voľná ​​cievka


  •  Vzhľad: Nesprávne zarovnané konce cievok tvoriace teleskopický stupňovitý profil; voľné viazacie popruhy.
  •  Príčiny: Nesprávne zarovnanie počas navíjania, nesprávne napnutie a uvoľnenie popruhu pri preprave.
  •  Následky: Poškriabanie plechu a odchýlka podávania počas odvíjania; bezpečnostné riziká skladu.
  •  Posudok: Nesprávne zarovnané čelné plochy mimo tolerančných limitov predstavujú nezhodu. Uvoľnené popruhy sa v skladoch znovu napínajú.


2.4 Rýchla referenčná tabuľka chýb


Defekt Zodpovedný proces Typické príčiny Povolené pre FB Grade Povolené pre triedu FC/FD
Trhanie hrán Rolovací / prichádzajúci materiál Nadmerné napätie hrán Nie je povolené Nie je povolené
Vlnitosť Rolovanie Nesprávna koruna / napätie valca Nie je povolené, ak je to mimo tolerancie Nie je povolené, ak je to mimo tolerancie
Roll Marks Rolovanie Poškodenie valcovaného povrchu / cudzie teleso Menší povolený Nie je povolené
Škrabance Rolovanie / rezanie Cudzie látky na valčekových dráhach Menší povolený Nie je povolené
Odchýlka hrúbky pozdĺž pásu Rolovanie Regulačná odchýlka AGC Nie je povolené, ak je to mimo tolerancie Nie je povolené, ak je to mimo tolerancie
Slivers Výroba ocele / plynulé liatie Inklúzie Nie je povolené Nie je povolené
Žltkasté sfarbenie Žíhanie Zvyškový olej / zlá atmosféra Menší povolený Nie je povolené
Blokovanie cievky Žíhanie Nesprávna teplota / napätie Nie je povolené Nie je povolené
Preparovacie jamy Morenie Nekontrolované morenie Menší povolený Nie je povolené
Lüdersove línie Materiálna vlastnosť Výnosová plošina / starnutie Nie je chybou, podlieha obmedzeniam doby skladovania Nie je chybou, s kratšou povolenou dobou skladovania
Olejový zvyšok Odmasťovanie / skin-pass Nedostatočné odmasťovanie Nie je povolené Nie je povolené
Vodná škvrna hrdza Skladovanie a preprava Vlhkosť / poškodený obal Nie je povolené (výnimky pre vypršanú antikoróznu platnosť)

Nie je povolené


III. Kontrola na mieste: Praktické skúšobné metódy a 10-minútový kontrolný zoznam akceptácie


3.1 Štyri techniky kontroly na mieste


Vizuálna kontrola bočných svetiel. Najkritickejšia technika povrchovej kontroly. Rozvíjajte listy meter po metri pod bočným svetlom s nízkym uhlom v rozsahu 45 stupňov. Zvlnenie, stopy po prevrátení a slabé škrabance sa zvýraznia pri bočnom svetle, zatiaľ čo mnohé chyby zostávajú neviditeľné pri priamom prednom osvetlení – bežný mŕtvy bod pre prijímajúce strany. Uprednostnite 50-milimetrovú okrajovú zónu, kde sa často vyskytujú praskliny a otrepy.


Hmatové hodnotenie. Posúvajte nechty po povrchových textúrach: značky rolovania vytvárajú pravidelné ťahanie; škrabance spôsobujú nepretržitý ťah. Pramienky vykazujú hmatové vlastnosti blízke bežným škrabancom; identifikácia vyžaduje kombinovanie umiestnenia (väčšinou na hlavách/koncoch cievok) a následného razenia.


Prístrojové meranie. Použite prenosné hrúbkomery na odber vzoriek hrúbky na hlave cievky, strednej časti cievky a na konci cievky na kontrolu variácií hrúbky. Na meranie deformácie použite pravítka a spáromery. Ak je to možné, zmerajte hodnoty drsnosti Ra pomocou testerov drsnosti (drsnosť predstavuje hlavný indikátor pre akosti povrchu, pričom skúšobné postupy sú špecifikované v normách). Hrúbkomerné odberové miesta musia pokrývať celú šírku pásu a nie iba strednú zónu.


Kontrola balenia a značiek. Najprv skontrolujte neporušenosť antikorózneho obalu a čitateľnosť prepravných značiek pri otvorení kontajnera (číslo zvitku, trieda ocele, rozmery, trieda povrchu, hmotnosť, dátum výroby). Podozrenie na chyby povrchu spôsobené prepravou, či nedošlo k poškodeniu obalu.


3.2 10-minútový kontrolný zoznam prijatia pre prijímajúce strany


1. Skontrolujte obal: Skontrolujte neporušenosť antikorózneho papiera/fólií, chráničov hrán, viazacích popruhov a oceľového plášťa; hľadajte stopy po expozícii vody.

2. Overte značenie: Potvrďte číslo zvitku, triedu ocele, rozmery, kvalitu povrchu a dátum výroby, ktoré sa zhodujú s nákupnými objednávkami a osvedčeniami o skúške mlyna (MTC).

3. Kontrola bočného svetla s plným pokrytím: Preskúmajte povrchy plechu meter po metri pod 45-stupňovým bočným svetlom so zameraním na 50 mm okrajové zóny.

4. Náhodné hmatové vzorkovanie: Potiahnite nechty cez tri náhodné miesta, aby ste rozlíšili stopy po rolovaní, škrabance a úlomky.

5. Nárazová kontrola hrúbky: Vykonajte merania na hlave cievky, strednej časti cievky a konci cievky a zaznamenajte zmeny hrúbky pozdĺž dĺžky pásu.

6. Meranie deformácie: Zmerajte deformáciu vo voľnom stave na segmente jedného metra.

7. Dokumentácia a odber vzoriek: Odfoťte chybné oblasti pomocou mierok a uchovajte 300-milimetrové chybné segmenty vzorky ako dôkaz o posúdení zodpovednosti.

8. Krížový odkaz na hodnotenie: Porovnajte pozorovania s klauzulami o povrchových triedach v kapitole IV a vyvodte závery: Prijatie / Podmienečné prijatie / Zamietnutie.


IV. Opatrenia na kontrolu zdrojov NatureSteel proti povrchovým defektom


Predchádzajúce časti sa venujú identifikácii defektu pre manipuláciu po výskyte. Táto kapitola popisuje preventívne kontroly na strane výroby. Povrchové defekty sú v podstate problémy súvisiace s procesom. Identifikácia chýb patrí následným užívateľom, zatiaľ čo prevencia chýb patrí k výrobným linkám.


Sekcia morenia: Päťstupňové morenie plus elektrolytické odmasťovanie. Úplné odstránenie vodného kameňa je predpokladom čistých povrchov valcovaných za studena. Pri nadmernom morení vznikajú jamy; podmorské listy vtlačená šupina. Elektrolytické odmasťovanie zmierňuje riziká zvyškového oleja priamo spojené so žltkastými škvrnami a krátermi od farieb.


Valcovacia sekcia: Šesťhorná reverzná stolica s digitálnymi riadiacimi systémami. Riadenie tvaru dosky v uzavretej slučke a presné pridelenie prechodu a redukcie tvoria základné ovládacie prvky zvlnenia, praskania hrán a pozdĺžnej odchýlky hrúbky. Systémy numerického riadenia Siemens a ABB poskytujú tolerancie hrúbky až do ±0,03 mm, čím spĺňajú špeciálnu triedu presnosti podľa EN 10131. Minimálna hrúbka valcovania dosahuje 0,15 mm. Povrchy valcov sa podrobujú plánovaným kontrolám, aby sa zistilo poškodenie povrchu valca a cudzie látky pred prenosom potlače na listy. Stopy po valcoch sú defekty, ktoré sa dajú ľahko odstrániť pomocou postupov kontroly valcov.


Sekcia žíhania: Žíhanie jasným vodíkom. Ochranné atmosféry bohaté na vodík zabraňujú povrchovej oxidácii a žltému sfarbeniu, čím eliminujú oxidový odtieň pri zdroji. Teploty žíhania a navíjacie napätie sú rozdelené podľa hmotnosti cievky a tvaru dosky, aby sa zabránilo zablokovaniu cievky.


Sekcia Skin-Pass: Kontrolované predĺženie v rozsahu od 0,5 % do 1,5 %. Priebežné valcovanie v tomto rozsahu eliminuje plató výťažku a zlepšuje tvar dosky. Nedostatočné predĺženie cez kožu nedokáže potlačiť Lüdersove línie; nadmerné predĺženie zhoršuje tvar dosky a znižuje drsnosť povrchu. Vyváženie týchto parametrov predstavuje základnú požiadavku na proces skin-pass.


Sekcia dokončovania a balenia: Rezanie bez otrepov a balenie orientované na námornú prepravu. Operácie rezania riadia výšku otrepu, aby sa zabránilo poškriabaniu reznej hrany. Hotové zvitky sú obalené VCI prchavými filmami s inhibítormi korózie, opatrené chráničmi hrán, zaistené oceľovými pásikmi a odolné voči vlhkosti pre námornú prepravu s vysokou salinitou a vysokou vlhkosťou. Väčšine sporov pri príchode do prístavu ohľadom hrdze spôsobenej vodou sa dá predísť robustným balením.


Inšpekčná sekcia: Trojvrstvové inšpekčné brány. Vstupná kontrola zvitkov valcovaných za tepla; kontrola počas procesu po morení, žíhaní a povrchovom valcovaní; kontrola pred odoslaním kombinujúca vzorkovanie povrchu a meranie rozmerov. Segmenty vzoriek a záznamy o skúške sa uchovávajú pre každú šaržu a k dodávkam sa pripájajú certifikáty Mill Test Certificate (MTC). Akýkoľvek incident kvality je možné vysledovať späť ku konkrétnym procesom a časovým oknám výroby, čo poskytuje spoľahlivé dôkazy na posúdenie zodpovednosti.


Stručne povedané: Povrchové chyby nie sú „odhalené kontrolou“. Buď sú „vyrobené“ alebo „zabránené“. Inšpekcia skôr overuje výkonnosť procesu než pôsobí ako bezpečnostná sieť poslednej možnosti.

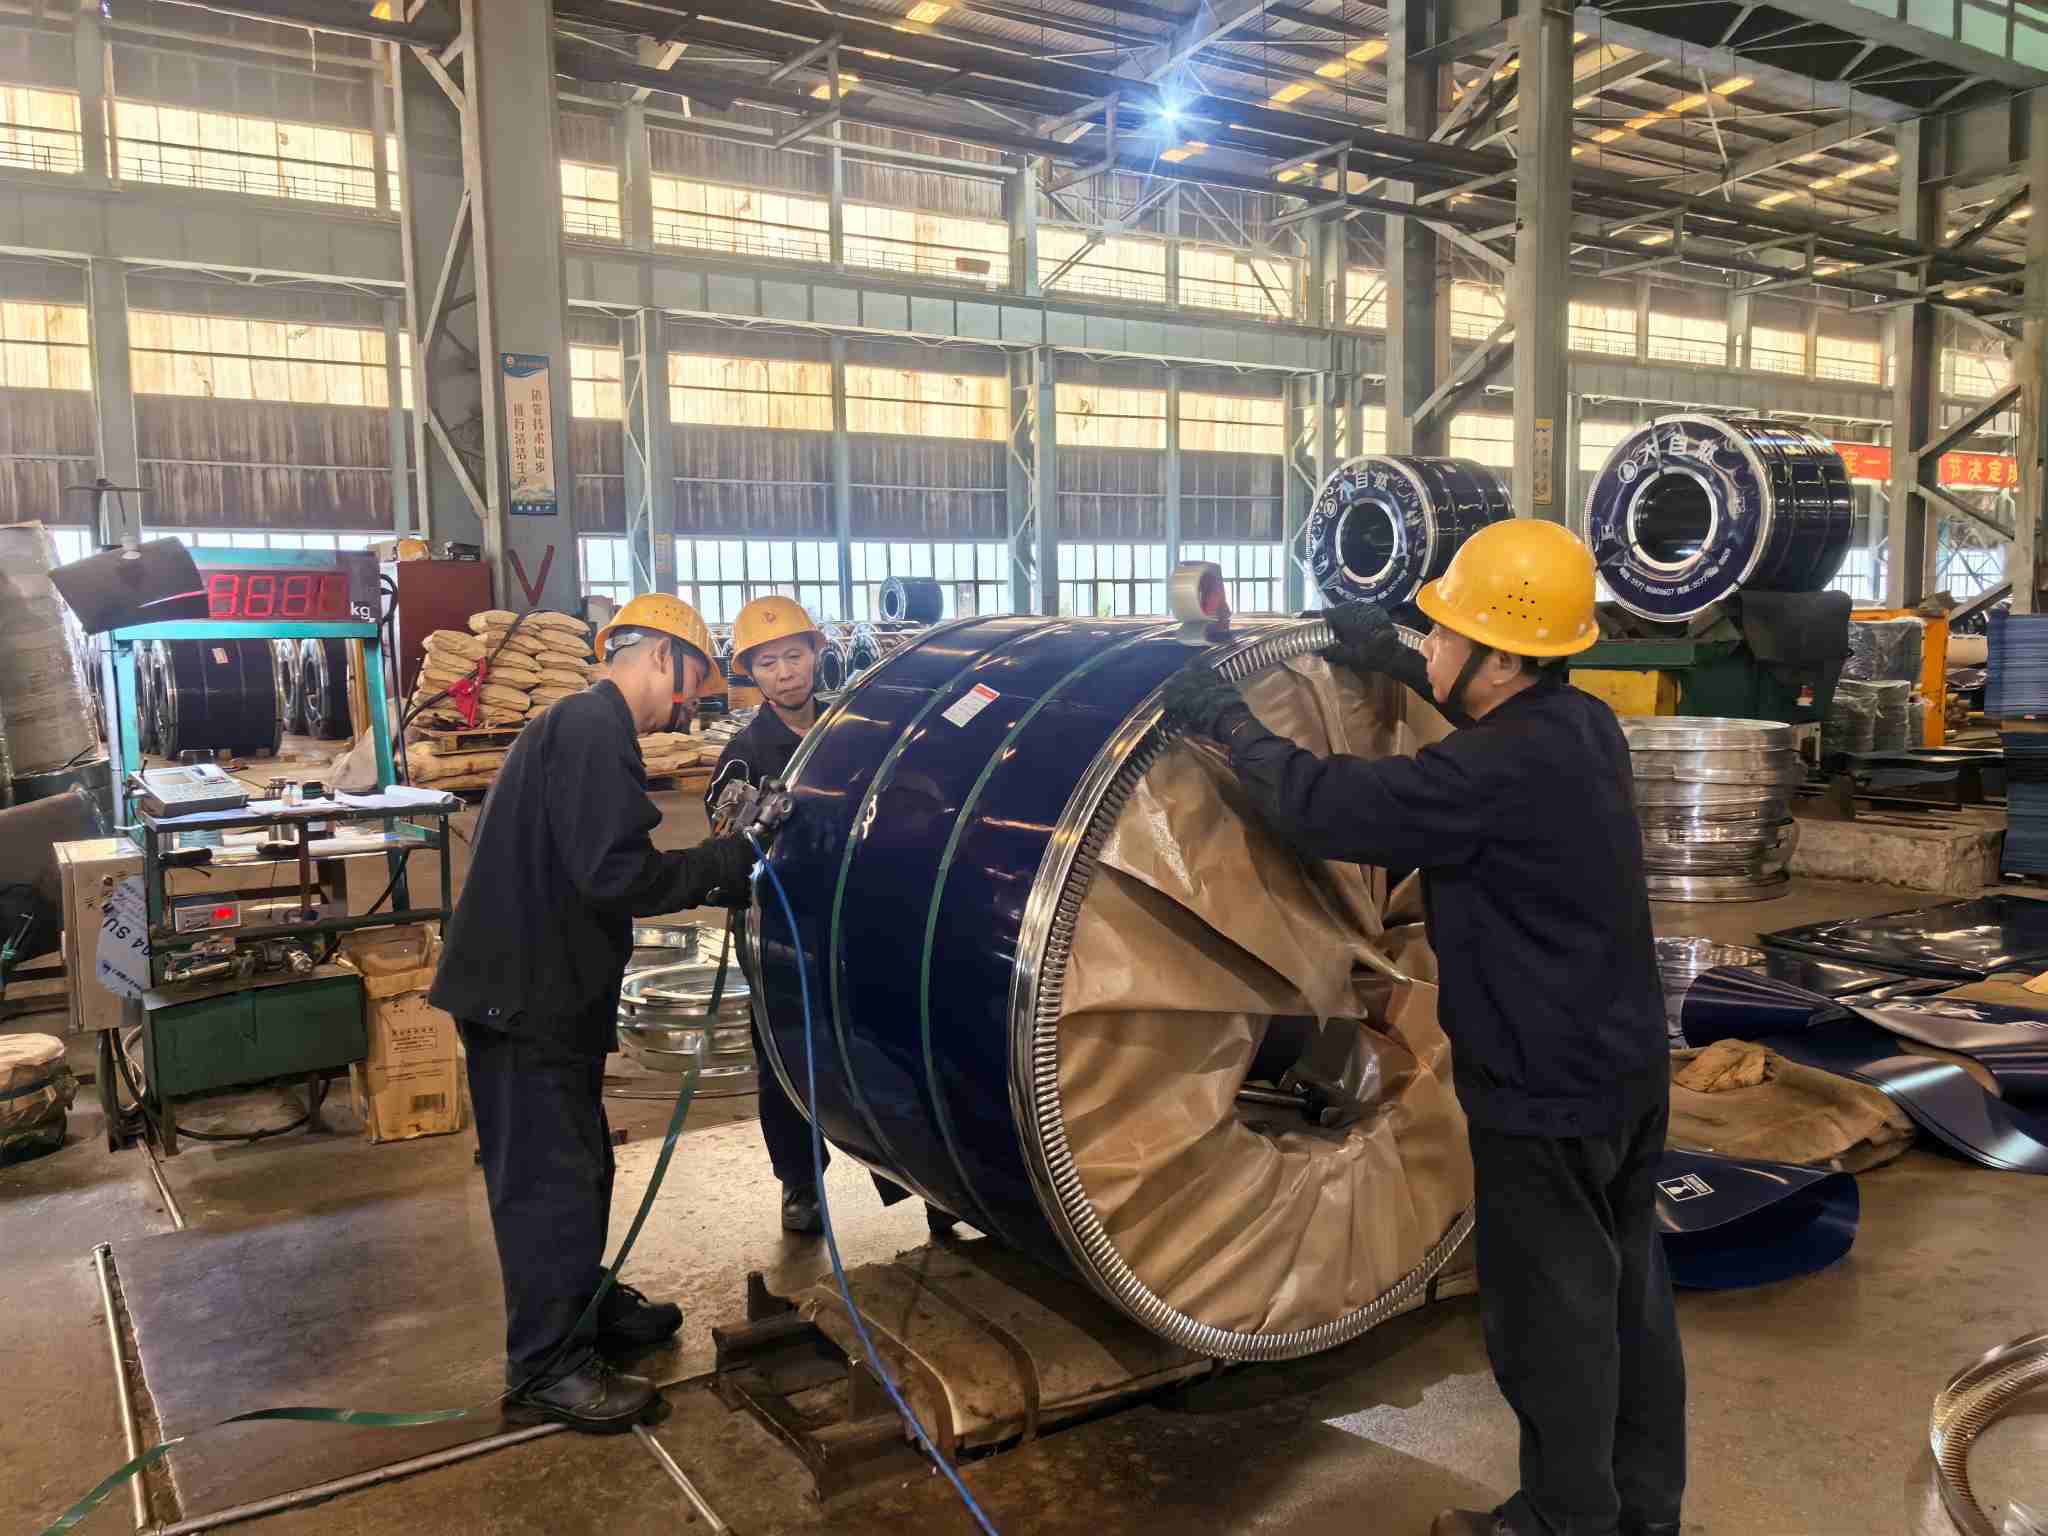
NatureSteel Coil Packing Process

Záver


Identifikácia defektov povrchu zvitkov valcovaných za studena sa opiera o kombináciu procesných znalostí, noriem a skúseností v teréne. Tento dokument obsahuje viaceré typy chýb, akceptačné kontrolné zoznamy a rámce na posúdenie zodpovednosti, ktoré sa môžu použiť počas inšpekcií. NatureSteel disponuje rozsiahlymi odbornými znalosťami v oblasti valcovania za studena a implementuje celoprocesné kontroly kvality povrchu. Antikorózne balenie VCI stabilizuje podmienky cievky počas námornej prepravy. Pre špecifikácie akosti ocele (napr. DC01, SPCC), konzultácie o kvalite povrchu alebo žiadosti o cenovú ponuku, neváhajtekontaktujte nás.


Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať